La planificación de la producción consiste en encontrar un equilibrio entre la eficiencia en la planta de producción y la agilidad necesaria para satisfacer las necesidades de los clientes. Los planificadores y programadores se ven divididos entre las exigencias de los clientes, la producción y las finanzas —reducir los plazos de entrega, atender nuevos pedidos urgentes, optimizar los recursos, limitar el tiempo dedicado a los cambios de línea, estabilizar el calendario y no estar sometidos a un estrés constante—; la ecuación no siempre es sencilla.
La ola de digitalización, con la implantación de sistemas MES y soluciones de planificación, trae consigo promesas que, a menudo, no se cumplen. En la mayoría de las empresas, es Excel el que se encarga de intentar conciliar todas estas limitaciones.
Una de las dificultades con las que nos encontramos es la creencia de que un algoritmo inteligente nos permitirá optimizarlo todo. Por ejemplo, vamos a crear matrices de tiempos de preparación, como la que se muestra a continuación. Si pasas del producto A al producto B, se tarda 20 minutos; si pasas de A a D, se tarda 120 minutos, etc.
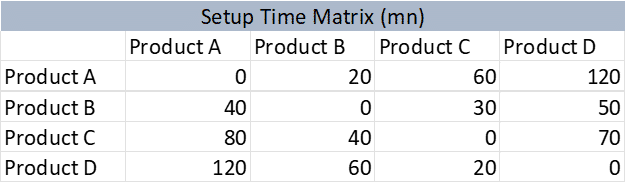
Esta matriz se integra en la herramienta de planificación, que se encarga de hallar la martingala que optimice los cambios… respetando al mismo tiempo las fechas prometidas a los clientes y los niveles de existencias de los artículos almacenados. Sobre el papel, suena atractivo, pero ¿es eficaz?
Hay varios escollos.
- Se trata de un algoritmo de «caja negra»: ¿podemos confiar en la solución propuesta?
- Estos tiempos de preparación son aproximados. Podemos hacerlo mejor, pero también pueden surgir contratiempos. La variabilidad da de sí.
- Los tiempos de preparación suelen ser inamovibles: ¿qué incentivo hay para reducirlos?
- Las secuencias variarán con el tiempo y no serán repetibles. ¿Cuándo vamos a volver a fabricar el producto C? ¿Qué podemos prometer al cliente?
Una alternativa a este enfoque consiste en crear una «rueda de planificación». Esta «rueda de planificación» es un mecanismo que vamos a integrar en nuestro modelo operativo basado en la demanda.
El principio consiste en agrupar los artículos por familias y definir una secuencia repetible: primero se fabrican los productos de la familia A, luego los de la familia B, después los de la C, luego los de la D y, de nuevo, los de la A. Algo así:

Para establecer esta secuencia, identificamos las configuraciones principales y secundarias; más allá de una recopilación de tiempos teóricos de configuración, recurrimos a los conocimientos de los fabricantes y los planificadores para establecer reglas que tengan sentido.
Por ejemplo, iremos de los colores claros a los oscuros, seguiremos una secuencia de alérgenos, trabajaremos por diámetro y luego por longitud dentro de cada diámetro, etc.
Al diseñar este modelo, también definimos los intervalos en los que queremos poder fabricar cada familia de productos. En la terminología Lean, esto se denomina “EPEI”: Every Part Every Interval (cada pieza, cada intervalo). Algunos productos se fabrican una vez a la semana, otros una vez al mes o al trimestre. Estas frecuencias se integran, por un lado, en la zona verde de los almacenes tampón y, por otro, en los horizontes de agrupación de las ruedas de planificación.
Este enfoque presenta varias ventajas:
- Esto nos permite tener una visión más clara de nuestro progreso y de lo que está por venir: pronto terminaremos los productos rosas y pasaremos a los rojos.
- Lo que hacemos es repetible, por lo que resulta fácil prepararlo, organizar mejor las transiciones y, por lo tanto, ganar en productividad.
- Si un cliente realiza un nuevo pedido, resulta más fácil comprometer en qué orden se integrará dicho pedido.
- La mejora continua es sencilla: hay que hacer girar la rueda más rápido sin perder capacidad. Un poco de SMED puede ayudar…
Por supuesto, estas ruedas de planificación tienen sentido sobre todo en lo que respecta a las restricciones que condicionan los procesos de fabricación.
Una vez que se haya diseñado este modelo junto con el equipo, puedes encargárselo a un algoritmo para facilitar su gestión, pero primero debes realizar el trabajo de diseño.
Intuiflow te permite aplicar esta lógica de la «rueda de planificación» tanto a la programación a corto plazo como al S&OP a medio y largo plazo. Esto se consigue mediante reglas automáticas de agrupación y secuenciación, y se puede ajustar con precisión utilizando los editores de grupos y ciclos de «arrastrar y soltar».

Si quieres descubrir cómo Intuiflow puede ayudarte a hacer girar esa rueda de la fortuna, ¡no dudes en ponerte en contacto con nosotros!…
Sobre el autor

Bernard Milian
Bernard Milian es un experto líder en DDMRP y ex ejecutivo de Demand Driven Technologies, ahora parte del equipo de Algo. Como Instructor Maestro certificado de DDP con más de 30 años de experiencia, se especializa en ayudar a organizaciones globales a aprovechar estrategias impulsadas por la demanda para optimizar el flujo de la cadena de suministro.