La planification de la production consiste à trouver un équilibre entre l'efficacité de l'atelier et la flexibilité nécessaire pour répondre aux besoins des clients. Les planificateurs et les ordonnanceurs sont tiraillés entre les exigences des clients, de la production et de la direction financière : réduire les délais de livraison, honorer les nouvelles commandes urgentes, optimiser les ressources, limiter le temps consacré aux changements de série, stabiliser le planning, éviter d’être soumis à un stress constant… L’équation n’est pas toujours simple.
La vague de numérisation, avec le déploiement de systèmes MES et de solutions de planification, s'accompagne de promesses qui sont souvent déçues. Dans la plupart des entreprises, c'est Excel qui est chargé de tenter de concilier ces contraintes.
L'une des difficultés auxquelles nous sommes confrontés réside dans la conviction qu'un algorithme intelligent nous permettra de tout optimiser. Par exemple, nous allons créer des matrices de temps de préparation, comme celle ci-dessous. Si l'on passe du produit A au produit B, cela prend 20 minutes ; si l'on passe de A à D, cela prend 120 minutes, etc.
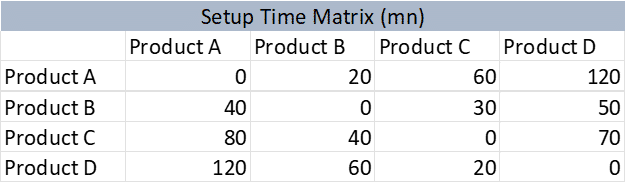
Cette matrice est intégrée à l'outil de planification, qui se charge ensuite de déterminer la martingale permettant d'optimiser les changements… tout en respectant les délais promis aux clients et les niveaux de stock des articles entreposés. Sur le papier, cela semble séduisant, mais est-ce efficace ?
Il existe plusieurs pièges.
- Il s'agit d'un algorithme de type « boîte noire » : peut-on se fier à la solution proposée ?
- Ces temps de mise en place sont approximatifs. Nous pouvons faire mieux, mais nous pouvons aussi rencontrer des contretemps. La variabilité fait des siennes.
- Les temps de préparation sont souvent figés : quelle motivation y a-t-il à les réduire ?
- Les séquences varieront au fil du temps et ne seront pas reproductibles. Quand allons-nous refabriquer le produit C ? Que pouvons-nous promettre au client ?
Une alternative à cette approche consiste à mettre en place une « roue de planification ». Cette roue de planification est un mécanisme que nous allons intégrer à notre modèle opérationnel axé sur la demande.
Le principe consiste à regrouper les articles par famille et à définir une séquence répétitive : on fabrique les produits de la famille A, puis ceux de la famille B, ensuite ceux de la famille C, puis ceux de la famille D, avant de revenir à la famille A. Quelque chose comme ça :

Pour définir cette séquence, nous identifions les préparations majeures et mineures ; au-delà d'un ensemble de temps de préparation théoriques, nous nous appuyons sur l'expertise des fabricants et des planificateurs pour établir des règles cohérentes.
Par exemple, nous passerons des couleurs claires aux couleurs foncées, nous suivrons un ordre de classification des allergènes, nous classerons d'abord par diamètre, puis par longueur au sein de chaque diamètre, etc.
Lors de la conception de ce modèle, nous définissons également les intervalles auxquels nous souhaitons pouvoir fabriquer chaque famille de produits. Dans la terminologie Lean, on parle d“” EPEI » : Every Part Every Interval (chaque pièce à chaque intervalle). Certains produits sont fabriqués une fois par semaine, d’autres une fois par mois ou par trimestre. Ces fréquences sont intégrées, d’une part, dans la zone verte des stocks tampons et, d’autre part, dans les horizons de regroupement des roues de planification.
Cette approche présente plusieurs avantages :
- Cela nous permet d'avoir une vision plus claire de nos progrès et de ce qui nous attend : nous allons bientôt terminer les produits roses et passer aux rouges.
- Ce que nous faisons est reproductible, ce qui facilite la préparation, permet de mieux organiser les transitions et, par conséquent, d'améliorer la productivité.
- Si un client passe une nouvelle commande, il est plus facile de lui garantir l'ordre dans lequel cette commande sera traitée.
- L'amélioration continue, c'est simple : il suffit de faire tourner la roue plus vite sans perdre en capacité. Un peu de SMED pourrait aider…
Bien sûr, ces roues de planification trouvent surtout leur utilité dans le cadre des contraintes qui régissent les processus de fabrication.
Une fois ce modèle conçu en collaboration avec l'équipe, vous pouvez le confier à un algorithme pour en faciliter la gestion – mais vous devez d'abord consacrer du temps à sa conception.
Intuiflow vous permet d'appliquer cette logique de « roue de planification » aussi bien à la planification à court terme qu'à la planification S&OP à moyen et long terme. Cela est rendu possible grâce à des règles automatiques de regroupement et d'ordonnancement, et peut être affiné à l'aide d'éditeurs de groupes et de cycles fonctionnant par glisser-déposer.

Si vous souhaitez découvrir comment Intuiflow peut vous aider à faire tourner cette roue de la fortune, n'hésitez pas à nous contacter !…
A propos de l'auteur

Bernard Milian
Bernard Milian est un expert de premier plan en DDMRP et ancien dirigeant chez Demand Driven Technologies, maintenant intégré à l'équipe Algo. En tant qu'instructeur certifié DDP Master avec plus de 30 ans d'expérience, il se spécialise dans l'aide aux organisations mondiales pour tirer parti des stratégies axées sur la demande afin d'optimiser le flux de la chaîne d'approvisionnement.