Prever las limitaciones de capacidad en una empresa industrial es una tarea esencial, pero delicada, que rara vez se lleva a cabo y se aborda de forma adecuada.
¿Qué es el RCCP?
Según la ASCM, la RCCP (planificación de capacidad aproximada) es el proceso de convertir el plan maestro de producción en necesidades clave de recursos, normalmente en términos de mano de obra, maquinaria, espacio de almacén, capacidad de los proveedores y, en ocasiones, dinero. Cada recurso clave se compara normalmente con la capacidad disponible o demostrada.
¿Por qué realizar un RCCP?
La capacidad de una empresa industrial requiere inversión en equipamiento, instalaciones, personal cualificado, etc. Por lo tanto, aumentar o reducir significativamente la capacidad exige un largo proceso de toma de decisiones y puesta en marcha. Si no se han previsto las necesidades de capacidad con la debida antelación, se corre el riesgo de tener que lidiar con las limitaciones actuales durante bastante tiempo. Muchas empresas y sectores llevan mucho tiempo teniendo dificultades para hacer frente al repunte posterior a la pandemia.
A la hora de tomar decisiones empresariales importantes —ya sea invertir en nuevos equipos, reducir la plantilla o cerrar una planta—, estas decisiones deben estar respaldadas por datos. A menudo, ahí es donde radica el problema. Por definición, estamos hablando del futuro, por lo que existe incertidumbre sobre las previsiones de volumen. Pero también suele haber incertidumbre sobre las capacidades demostradas que hay que tener en cuenta, sobre la modelización de las rutas de producción, los tiempos de preparación, etc.; en otras palabras, sobre las capacidades del modelo operativo industrial.
Por lo tanto, un proceso eficaz de previsión de carga y capacidad requerirá que elabores un modelo de los recursos y las rutas de la empresa —al menos en lo que respecta a los recursos críticos— y que trabajes con distintos escenarios de demanda y capacidad.
¿Cómo se lleva a cabo el RCCP?
El proceso RCCP forma parte integrante del S&OP —integra las hipótesis de demanda (conjuntos de previsiones), las hipótesis de capacidad y las proyecciones de existencias— y traduce las necesidades de producción en cargas de trabajo por período. Como su propio nombre indica (“rough cut” significa literalmente “borrador”), la intención no es planificar con precisión el uso de todos los recursos de la empresa por período. El objetivo es identificar con la debida antelación las decisiones que hay que tomar en relación con los recursos críticos de la empresa.
Históricamente, esto se ha llevado a cabo basándose en rutas macro simplificadas, en lugar de rutas operativas detalladas, por motivos relacionados con el tiempo de procesamiento. Por no mencionar el hecho de que, en muchas empresas, los procesos de S&OP y RCCP se gestionan en Excel o mediante herramientas de BI, por lo que a menudo es necesario recurrir a simplificaciones.
¿Capacidad finita o infinita?
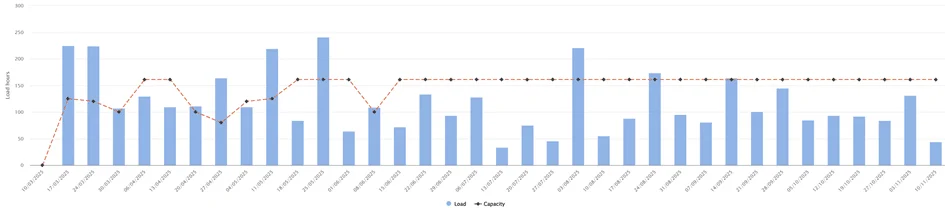
Podemos calcular el RCCP a capacidad infinita. Esto nos permitirá identificar las necesidades reales de capacidad para satisfacer las previsiones de demanda sin restricciones.
Por ejemplo, según el recurso que se indica a continuación, prevemos dificultades durante los tres primeros meses, pero, a partir de entonces, nuestra capacidad debería satisfacer la demanda.
Sin embargo, está claro que nuestro plan anterior no es viable. En este caso, podemos establecer la proyección fijando una capacidad finita para una selección de recursos limitados, como se muestra a continuación.
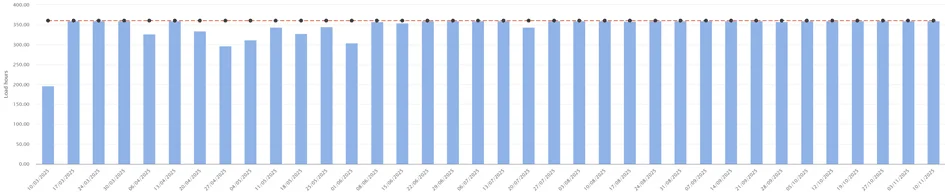
La pregunta es, pues: dado que este recurso está al máximo de su capacidad, ¿estamos satisfaciendo la demanda? Al comparar los planes con restricciones y sin restricciones, podemos ver en qué medida nos adelantamos o nos quedamos atrás, así como el impacto de las restricciones en los plazos de entrega y los niveles de existencias de los productos fabricados.
¿Interno o externo?
El RCCP puede utilizarse no solo para prever las necesidades de capacidad interna, sino también para prever las cargas de trabajo de los proveedores y subcontratistas clave. En un pasado, las empresas prestaban poca atención a la capacidad de sus proveedores. La evolución de los últimos años ha puesto de manifiesto lo crucial que resulta reservar capacidad y equilibrar la carga de trabajo de los proveedores clave para controlar los plazos de entrega y limitar los riesgos.
Flujos complejos
Algunas empresas cuentan con flujos sencillos; por ejemplo, un conjunto de líneas de embotellado, rebordeado y envasado. En este caso, el RCCP puede ser un proceso bastante sencillo.
Por otro lado, cuando se trata de una fabricación compleja, del tipo «taller por encargo», con listas de materiales (BOM) extensas y secuencias de trabajo largas que requieren recursos compartidos —como ocurre, por ejemplo, en la industria aeroespacial—, la situación es muy diferente. Por lo tanto, es necesario utilizar un enfoque de modelización que se adapte a estos recursos industriales.
RCCP en un entorno con múltiples sedes
Si dispones de una red industrial en la que los productos pueden fabricarse en varias plantas, es imprescindible contar con una plataforma capaz de agregar los datos de S&OP de cada planta, así como los del RCCP. Esto le permitirá no solo identificar fácilmente las opciones de equilibrio, sino también agregar los balances de carga y capacidad a nivel de empresa o regional, y así respaldar las decisiones de inversión a nivel de empresa en lugar de hacerlo centro por centro.
El RCCP en Intuiflow: la conexión entre la estrategia y las operaciones
Al desarrollar el RCCP en Intuiflow, nuestro objetivo era implementar una lógica que permitiera vincular de forma coherente la estrategia y las operaciones. Con demasiada frecuencia vemos cómo las empresas desarrollan un proceso de S&OP que está desconectado de la realidad sobre el terreno. Se perfecciona un plan, un equilibrio entre carga y capacidad, pero cuando se pone en práctica, la realidad es muy diferente.
Por eso, Intuiflow:
- El RCCP y la programación utilizan el mismo motor, las mismas definiciones de recursos, lógicas de planificación, ajustes en los plazos de entrega, colas, previsiones de existencias, etc., y se basan en los mismos principios.
- Del mismo modo que la planificación de la producción recurre a rutas alternativas, o incluso a rutas de órdenes de trabajo, las órdenes de previsión de S&OP recurren a rutas predeterminadas.
- El RCCP se actualiza de forma continua —normalmente una vez al día— en lugar de una vez al mes durante el ciclo de S&OP.
- El horizonte del RCCP puede abarcar hasta tres años, y los primeros periodos se ajustan a la programación real.
- El cálculo puede realizarse suponiendo una capacidad infinita o situando determinados recursos clave en una capacidad finita; la comparación entre ambas opciones permite evaluar el impacto.
- El RCCP funciona en modo multisitio, lo que permite el equilibrio de carga entre las plantas.
- Las capacidades demostradas se miden como parte del módulo de planificación y se utilizan para establecer capacidades realistas.
- Se pueden evaluar varios escenarios.
- La tecnología de BI integrada permite analizar los resultados de los escenarios tanto de forma agregada —por ejemplo, por tipo de recurso, en todas las sedes— como de forma detallada.
Cuéntanos: ¿qué nivel de madurez tiene el proceso RCCP en tu empresa?
Sobre el autor

Bernard Milian
Bernard Milian es un experto líder en DDMRP y ex ejecutivo de Demand Driven Technologies, ahora parte del equipo de Algo. Como Instructor Maestro certificado de DDP con más de 30 años de experiencia, se especializa en ayudar a organizaciones globales a aprovechar estrategias impulsadas por la demanda para optimizar el flujo de la cadena de suministro.