Hay muchas formas de calcular el lote de producción óptimo. En este artículo, repasaremos varias fórmulas diferentes y analizaremos un indicador relacionado, el ciclo de la orden de producción, que aborda la frecuencia con la que cada SKU debe ponerse en producción. ¿El objetivo? Encontrar un método que equilibre los activos de la empresa con las necesidades actuales del mercado, en lugar de centrarse únicamente en el coste unitario mínimo.
Esto se debe a que —como dijo George Possel— todos los beneficios están directamente relacionados con la rapidez del flujo de información y materiales relevantes. Un flujo seguro y equilibrado de información y materiales relevantes mejora los niveles de servicio. Cuando recibes y transmites las señales correctas a lo largo de tu cadena de suministro en el momento adecuado, te aseguras de que los artículos que necesitas estén siempre en el lugar adecuado. Esto se traduce en un aumento de las ventas, una reducción del exceso de existencias y, por lo tanto, un aumento del retorno de la inversión (ROI). El coste unitario no entra aquí en juego; lo único que importa es el flujo.
Conceptos básicos sobre los ciclos de producción
Tradicionalmente, las unidades de producción se esfuerzan por que sus ciclos de producción, al igual que sus lotes, sean lo más amplios posible. De este modo, se reduce el tiempo de cambio de producción y aumenta la tasa de utilización de los equipos. Supongamos, por ejemplo, que el tiempo de cambio de producción es de 3 horas. Un cambio al día supone un tiempo de inactividad de 12,51 TP3T. Un cambio a la semana supone un tiempo de inactividad inferior a 21 TP3T. Además, debido a las economías de escala, suele producirse una reducción del coste unitario.
Pero estos indicadores de producción tienen su precio. Los ciclos de producción demasiado largos dan lugar a:
- Excedentes de existencias y costes adicionales
- La escasez de materias primas y piezas semiacabadas (por ejemplo, si fabricamos dos referencias a partir de una misma materia prima)
- Una falta de capacidad de producción (si no tenemos tiempo para producir todo en grandes cantidades)
Por otro lado, tenemos el enfoque de la producción ajustada, que considera el stock dentro del sistema como un desperdicio. Y en un sistema ideal, no debería haber ningún límite para el lote mínimo, es decir, la producción podría fabricar una sola pieza. En la práctica, cuanto menor sea, mejor, dependiendo del tiempo de takt. Y es preferible realizar pedidos en lugar de mantener existencias (Kanban, «justo a tiempo»). Al mismo tiempo, para no perder eficiencia, estos enfoques cuentan con herramientas para reducir el tiempo de cambio de serie.
Este enfoque funciona bien a nivel operativo y en un contexto en el que no existe una variabilidad significativa de la demanda. En realidad, esto provocará un mayor efecto «whiplash». La variabilidad del mercado se trasladará directamente al sistema. Aumentará la probabilidad de que se produzcan fallos. Además, no guarda relación alguna con nuestra estrategia empresarial más amplia: la decisión de entrar en nuevos mercados o de realizar cambios en las matrices de surtido implica que tengamos que reconstruir este frágil modelo con demasiada frecuencia.
Con el fin de encontrar un equilibrio, se han desarrollado varias técnicas. Por ejemplo, una de las más populares, la EOQ (cantidad económica de pedido), calcula el lote teniendo en cuenta el coste de realizar el pedido, recibirlo y almacenarlo. Sin embargo, tiene sus propias condiciones o supuestos:
- La demanda es conocida
- El plazo de entrega es conocido y constante
- La mercancía se recibe al instante
- El modelo no tiene en cuenta los precios al por mayor
- No se permite que se agoten las existencias
En el mundo actual, la demanda es volátil e impredecible, al igual que la oferta. Como consecuencia, puede que haya productos agotados. Además, es imposible recibir la mercancía de forma inmediata. Esto significa que no podemos cumplir cuatro de las cinco condiciones necesarias para la aplicación satisfactoria de este modelo.
Uso del DDMRP para equilibrar los activos de la empresa
En la metodología DDMRP, el tamaño y la frecuencia de los pedidos vienen determinados por la zona verde de los almacenes intermedios impulsados por la demanda.
Por un lado, esto tiene en cuenta restricciones logísticas reales, como el lote mínimo de producción posible (cantidad mínima de pedido) y el ciclo de pedido, tanto para la producción como para realizar pedidos a un proveedor. Por otro lado, si no existen tales restricciones, o si estas no son suficientes para proteger el sistema frente a la variabilidad externa, se establece un valor calculado de la zona verde. Cabe señalar también que el ciclo de pedido es, en algunos casos, una restricción y, en otros, una palanca de control. El DDMRP permite calcular el ciclo de producción de tal manera que sea lo más flexible posible en relación con la demanda del mercado, dentro del número de cambios de línea permitidos.
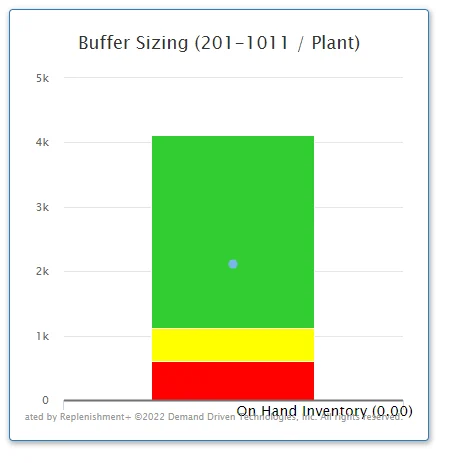
Por un lado, esta técnica te permite no inmovilizar dinero extra en existencias. Por otro lado, protege tu cadena de suministro frente a la variabilidad externa. La zona de amortiguación verde absorbe la variabilidad de la demanda. Esto te permite proteger tu sistema frente a las fluctuaciones del mercado y los cambios frecuentes. Además, facilita la transferencia de pedidos agregados a los eslabones posteriores de la cadena de suministro con un volumen y una frecuencia más estables.