Il existe de nombreuses façons de calculer le lot de production optimal. Dans cet article, nous passerons en revue plusieurs formules différentes et aborderons un indicateur associé, le cycle des ordres de fabrication, qui détermine la fréquence à laquelle chaque référence doit être mise en production. L'objectif ? Trouver une méthode qui concilie les ressources de l'entreprise et les besoins actuels du marché, plutôt que de se concentrer uniquement sur le coût unitaire minimal.
En effet, comme l’a dit George Possel, tous les avantages sont directement liés à la rapidité de la circulation des informations et des matériaux pertinents. Une circulation sécurisée et équilibrée de ces informations et matériaux améliore la qualité du service. Lorsque vous recevez et transmettez les bons signaux tout au long de votre chaîne d’approvisionnement au bon moment, vous vous assurez que les articles dont vous avez besoin se trouvent toujours au bon endroit. Cela se traduit par une augmentation des ventes, une réduction des surstocks et, par conséquent, une augmentation du retour sur investissement (ROI). Le coût unitaire n’entre pas en ligne de compte ici ; seul le flux importe.
Les principes fondamentaux des cycles de production
Traditionnellement, les unités de production s'efforcent de maximiser la taille de leurs cycles de production, tout comme celle de leurs lots. Ainsi, le temps nécessaire aux changements de production diminue et le taux d'utilisation des équipements augmente. Supposons, par exemple, que le temps de changement de production soit de 3 heures. Un changement par jour correspond à 12,51 TP3T de temps d'arrêt. Un changement par semaine signifie moins de 21 TP3T de temps d'arrêt. De plus, grâce aux économies d'échelle, on observe souvent une réduction du coût unitaire.
Mais ces indicateurs de production ont un coût. Des cycles de production trop longs entraînent :
- Surstocks et coûts supplémentaires
- Une pénurie de matières premières et de pièces semi-finies (si, par exemple, nous produisons deux références à partir d'une même matière première)
- Un manque de capacité de production (si nous n'avons pas le temps de tout produire en grande quantité)
D'un autre côté, il y a l'approche de la production allégée, qui considère les stocks au sein du système comme un gaspillage. Et dans un système idéal, il ne devrait y avoir aucune limite quant à la taille minimale des lots, c'est-à-dire que la production pourrait sortir une seule pièce. En réalité, moins il y en a, mieux c'est, en fonction du temps de cadence. Il est également préférable de commander plutôt que de stocker (Kanban, Just-in-time). Parallèlement, afin de ne pas perdre en efficacité, ces approches disposent d’outils permettant de réduire les temps de changement de série.
Cette approche est efficace au niveau opérationnel et dans un contexte où la demande ne présente pas de variations significatives. En réalité, cela entraînera une augmentation des fluctuations. La variabilité du marché se répercutera directement sur le système. Le risque d'échec augmentera. De plus, cette approche n'a aucun lien avec notre stratégie commerciale globale : la décision de pénétrer de nouveaux marchés ou de modifier les matrices d'assortiment nous oblige à reconstruire trop souvent ce modèle fragile.
Afin de trouver un juste équilibre, plusieurs techniques ont été mises au point. Par exemple, l’une des plus répandues, l’EOQ (quantité économique de commande), permet de calculer la taille du lot en fonction des coûts liés à la commande, à la réception et au stockage de la commande. Elle repose toutefois sur certaines conditions, ou hypothèses :
- On connaît la demande
- Le délai de livraison est connu et constant
- Les marchandises sont réceptionnées immédiatement
- Le modèle ne tient pas compte des prix de gros
- Les ruptures de stock ne sont pas autorisées
Dans le monde actuel, la demande est volatile et imprévisible, tout comme l'offre. Par conséquent, il peut arriver que certains articles soient en rupture de stock. De plus, il est impossible de recevoir les marchandises immédiatement. Cela signifie que nous ne pouvons pas remplir quatre des cinq conditions nécessaires à la mise en œuvre réussie de ce modèle.
Utilisation du DDMRP pour équilibrer les actifs de l'entreprise
Dans la méthodologie DDMRP, la taille et la fréquence des commandes sont déterminées par la zone verte des stocks tampons « Demand Driven ».
D'une part, cela tient compte de contraintes logistiques réelles, telles que la taille minimale d'un lot de production (quantité minimale de commande) et le cycle de commande, tant pour la production que pour l'approvisionnement auprès d'un fournisseur. D'autre part, en l'absence de telles contraintes, ou si celles-ci ne suffisent pas à protéger le système contre la variabilité externe, on utilise une valeur calculée de la « zone verte ». Il convient également de noter que le cycle de commande constitue dans certains cas une contrainte et dans d’autres un levier de contrôle. Le DDMRP permet de calculer le cycle de production de manière à offrir un maximum de flexibilité par rapport à la demande du marché, dans la limite du nombre de changements de ligne autorisés.
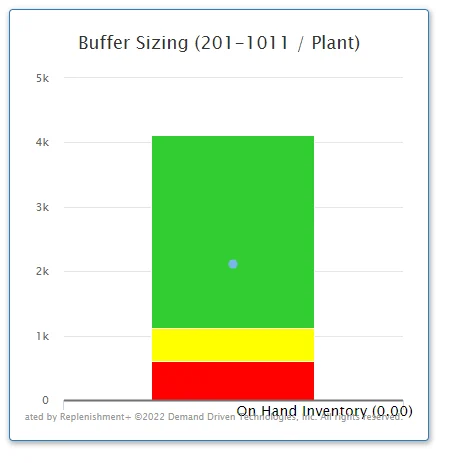
D'une part, cette technique vous permet de ne pas immobiliser de fonds supplémentaires dans les stocks. D'autre part, elle protège votre chaîne d'approvisionnement contre les aléas externes. La zone tampon verte absorbe la variabilité de la demande. Cela vous permet de protéger votre système contre les fluctuations du marché et les changements fréquents. Elle facilite également le transfert des commandes agrégées en aval de la chaîne d'approvisionnement, avec un volume et une fréquence plus stables.